










一台五軸加工機,動輒數百萬到上千萬元。所以當產線要提升效率時,大家的第一反應往往是:買更快的機台、換更好的刀具、加一條產線。
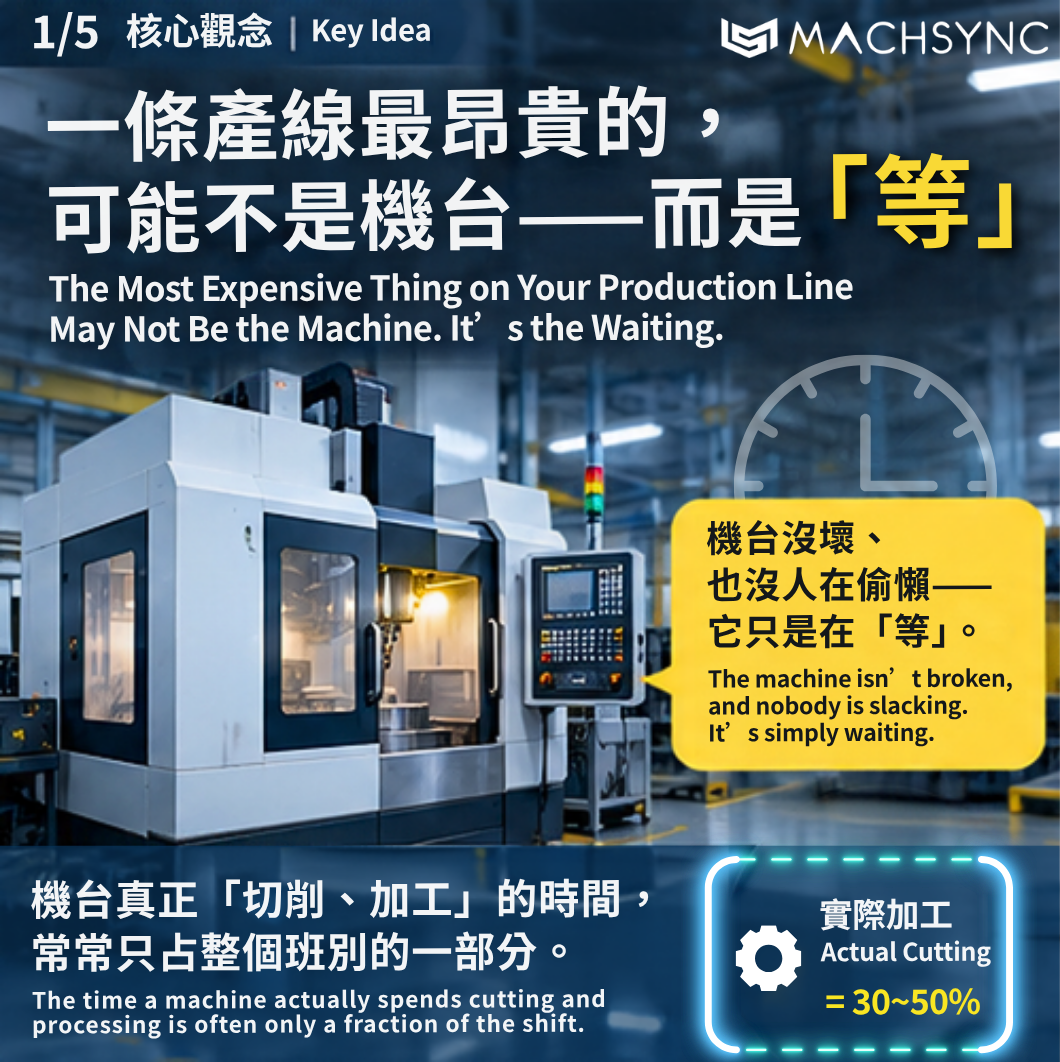
但如果你走進工廠,站在現場觀察一整天,會發現一個不太舒服的事實:機台真正在「切削、加工」的時間,常常只占整個班別的一部分。剩下的時間,機台沒有壞,也沒有人偷懶——它只是在「等」。
這些「等」,沒有出現在報表的異常欄位裡,也不會觸發任何警報。它們是產線上最昂貴、卻最不被看見的成本:隱形時間。
一台五軸加工機,動輒數百萬到上千萬元。所以當產線要提升效率時,大家的第一反應往往是:買更快的機台、換更好的刀具、加一條產線。
但如果你走進工廠,站在現場觀察一整天,會發現一個不太舒服的事實:機台真正在「切削、加工」的時間,常常只占整個班別的一部分。剩下的時間,機台沒有壞,也沒有人偷懶——它只是在「等」。
這些「等」,沒有出現在報表的異常欄位裡,也不會觸發任何警報。它們是產線上最昂貴、卻最不被看見的成本:隱形時間。
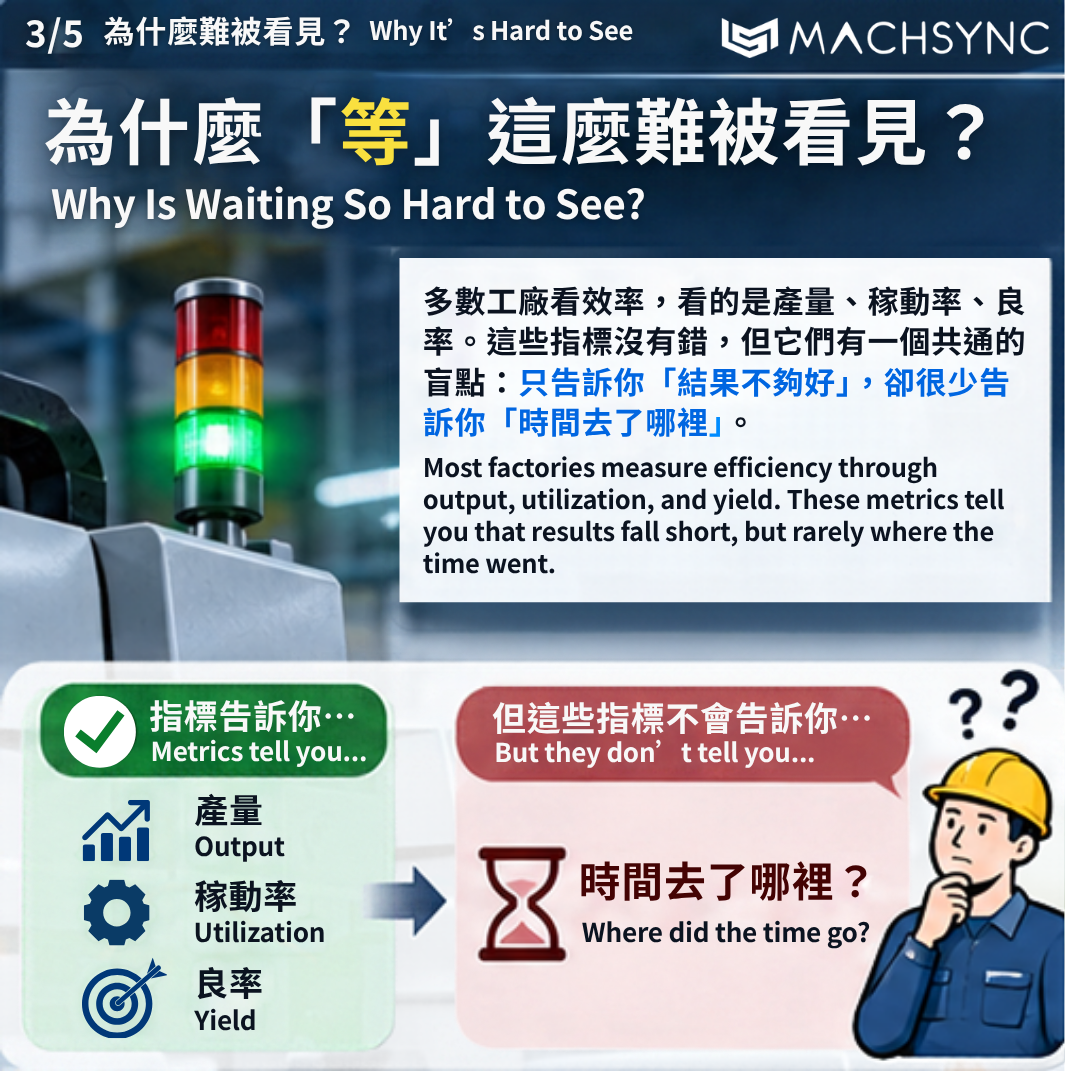
多數工廠看效率,看的是產量、稼動率、良率。這些指標沒有錯,但它們有一個共通的盲點:只告訴你「結果不夠好」,卻很少告訴你「時間去了哪裡」。
機台亮著綠燈、程式在待命、人員在現場走動,從外面看,一切都在「運作」。但綠燈不等於在創造價值。一台機台可以「開著」,同時也「沒在生產」。
以下是五種最常見、也最容易被忽略的隱形時間。
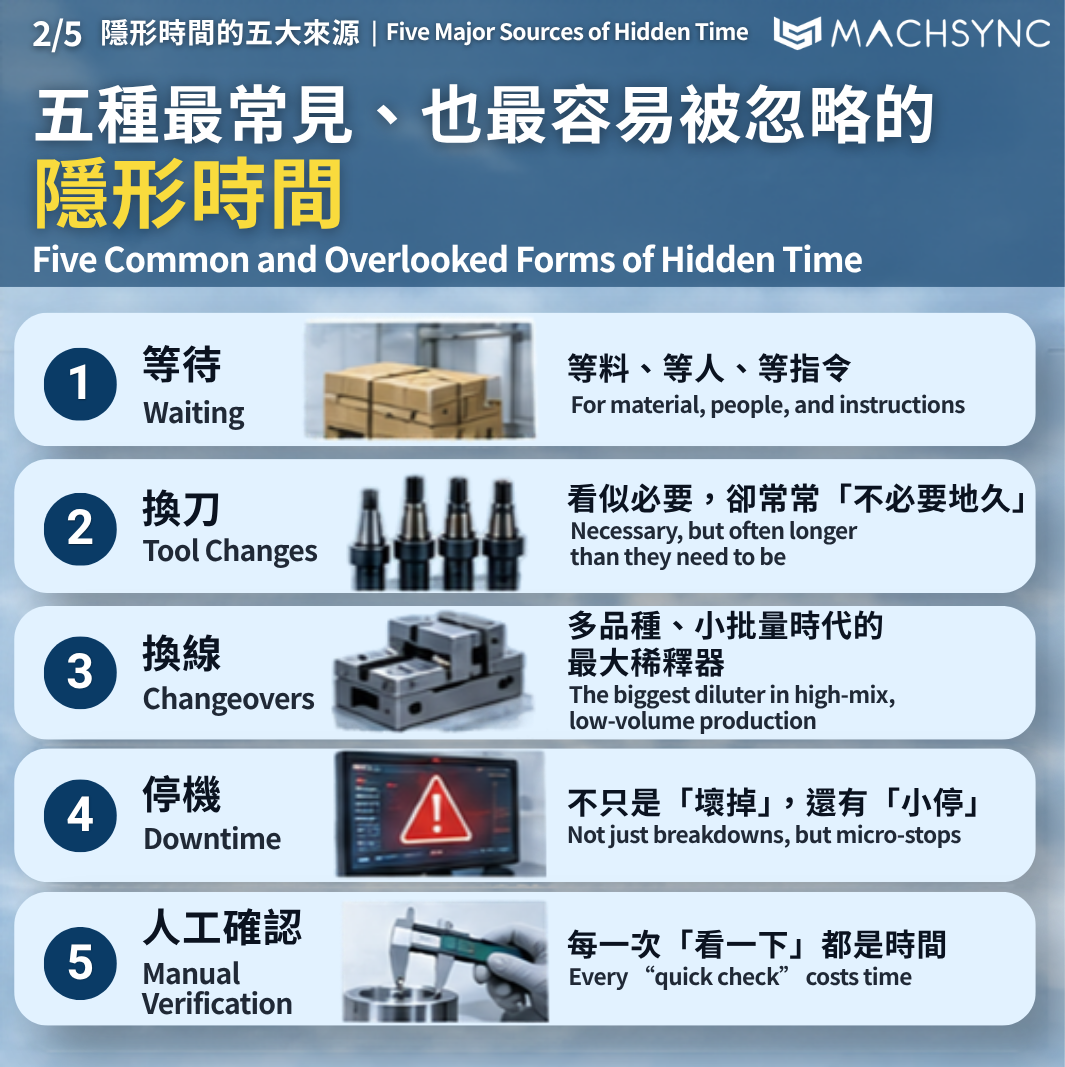
機台做完上一件,下一批料還沒到;工單已經排好,但治具還在別的站;程式準備好了,卻在等主管簽核。
單次等待可能只有五到十分鐘,不會有人特別記錄。但一天十台機台、每台十次,累積起來就是好幾個小時。更麻煩的是,等待常被當成「正常的現場節奏」,久了就沒有人覺得它是問題。
換刀本身是加工的一部分,無法避免。但真正拉長時間的,往往不是換刀的動作,而是前後的細節:刀具壽命沒有預先掌握,只能在加工中途發現磨耗而被迫停機;備刀不在手邊,要跑去刀具室;換完刀後的對刀、試切,又要重新確認一輪。
換刀的問題不在「換」,而在「沒有被預期」。被預期的換刀,可以排在最適當的時間點;沒被預期的換刀,則是打斷整個節奏的插曲。
訂單越來越碎、交期越來越短,換線(換模、換治具、換程式、換料)的次數就越來越多。每一次換線,機台都在「準備」而不是「生產」。
當批量從一千件變成一百件,同樣的換線時間,分攤到每一件產品上的成本就膨脹了十倍。這也是為什麼許多工廠覺得「機台很忙,利潤卻沒有跟著變好」的原因之一。
大故障很顯眼,維修、追查、檢討,流程完整。但真正悄悄吃掉產能的,是那些小停機:卡料、感測器誤報、重新啟動、短暫的異常警示。
每次可能只有一兩分鐘,現場人員處理完就繼續,沒有人會特地記下來。但小停機的次數多、頻率高,累積的損失往往超過一次大故障,而且因為從未被記錄,也從未被改善。
首件確認、尺寸檢查、品質放行、換班交接、紙本報工……這些步驟都有其必要性,但當它們依賴「人去找人、人去看機台、人去補紙本」時,就會產生大量零碎的等待。
更隱性的是資訊延遲:機台上發生了什麼事,主管要等到巡線、開會、或隔天看報表才知道。等到發現問題,損失早已發生。
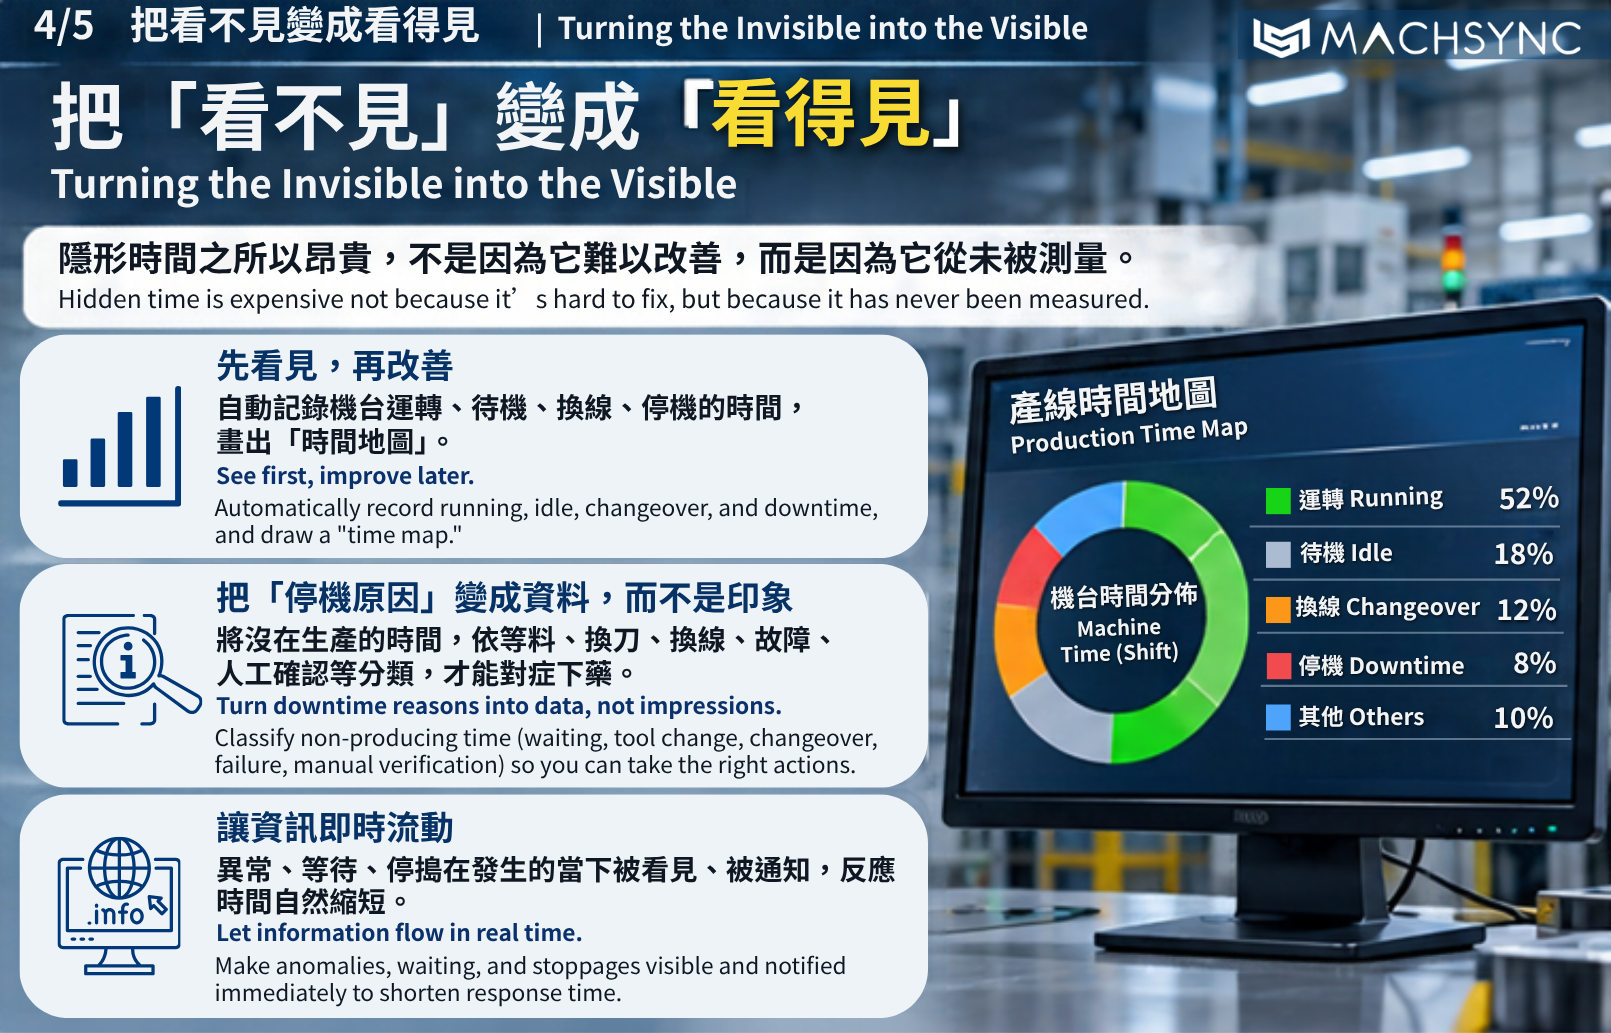
隱形時間之所以昂貴,不是因為它難以改善,而是因為它從未被測量。沒有被測量,就沒有被討論;沒有被討論,就只能被當成「本來就這樣」。
要開始處理,可以從三件事做起:
1. 先看見,再改善。
不要急著導入新設備或新制度,先讓每一台機台的狀態被自動記錄下來:運轉、待機、換線、停機,各占多少時間。光是把這張「時間地圖」畫出來,通常就會讓管理層吃一驚。
2. 把「停機原因」變成資料,而不是印象。
同樣是「沒在生產」,原因可能是等料、換刀、換線、故障或人工確認。原因不同,對策完全不同。只有分類清楚,才知道該先從哪一塊下手。
3. 讓資訊即時流動。
當異常、等待、停機能在發生的當下被看見、被通知,現場與管理端就不必再靠「事後追問」來還原真相,反應時間自然縮短。
這也是智慧製造真正的起點:不是先追求炫目的自動化,而是先讓產線「說得出自己的時間花在哪裡」。
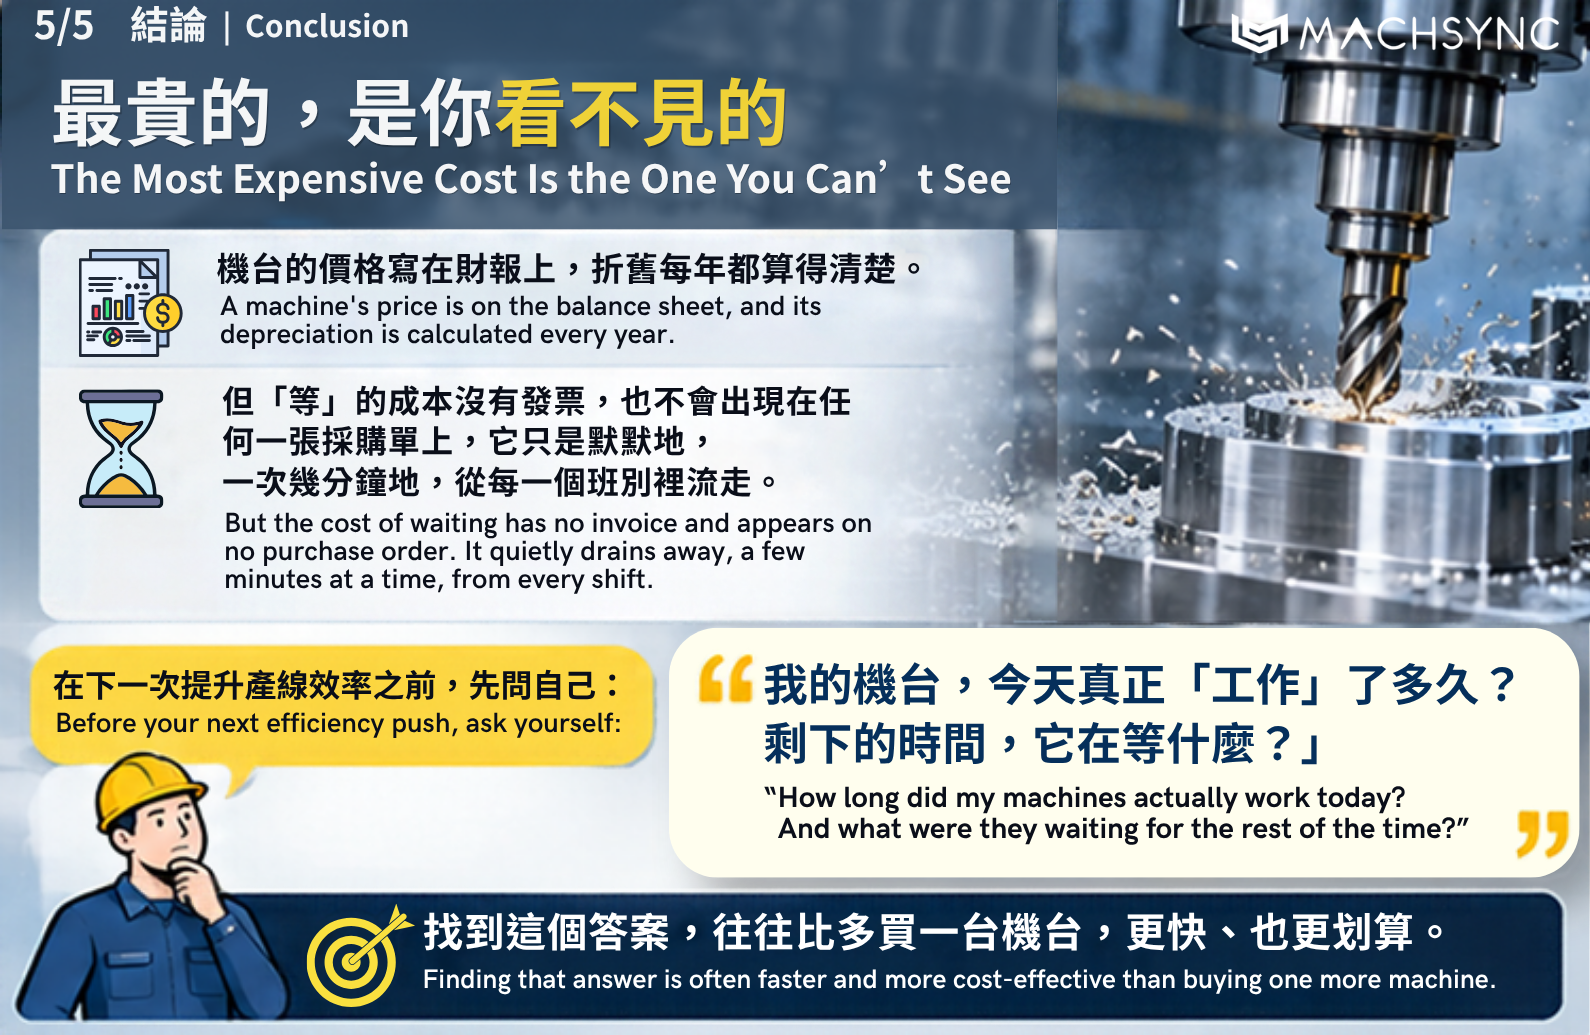
機台的價格寫在財報上,折舊每年都算得清清楚楚。但「等」的成本沒有發票,也不會出現在任何一張採購單上,它只是默默地、一次幾分鐘地,從每一個班別裡流走。
下一次想提升產線效率之前,或許可以先問自己一個問題:
我的機台,今天真正「工作」了多久?剩下的時間,它在等什麼?
找到這個答案,往往比多買一台機台,更快、也更划算。
主圖 Bulat843
內⽂圖⽚ 部分視覺素材由生成式 AI 產製或輔助編修。
本⽂由⾺森科技 Machsync 創作,請勿商⽤或以任何⽅式散播、贈送、販售。未經許可不得轉載、摘抄、複製及建⽴圖像等任何使⽤。
如需轉載,請與⾺森科技 Machsync 聯絡。
﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌﹌
📬 馬森科技股份有限公司
📍 台中市大雅區科雅路38號2樓(中部科學園區)
📞 (04) 2473-6883
✉️ admin@machsync.ai